sexta-feira, 10 de novembro de 2017

ENCHIMENTO DE FACAS

Em 2010 eu escrevi uma postagem sobre enchimento de facas e muita gente me escreveu me informando de outras formas de enchimento. Fui trocando experiências com essas pessoas e hoje não mais faço o enchimento das facas como o fazia no passado. Na época eu tinha um medo enorme de empenar as mesmas, por isso soldava elas em uma bandeja com um pouco de agua e enchia com eletrodo UTP 670 a os poucos, demorava um tempão ate conseguir um enchimento de um centímetro de espessura. Mas sempre chegavam para mim facas cada vez mais desgastadas e fui percebendo que meu método não se adequava a facas muito gastas e judiadas.

Hoje encho facas com tal desgaste que se fosse no passado certamente teria descartado. O processo é o seguinte, complemento o desgaste da faca soldando um ferro de construção da espessura da faca ou um pouco menor na ponta desgastada, dessa forma o enchimento é mais rápido e gasto menos eletrodo.

Logico que para soldar com esse tipo de eletrodo não da com uma maquina de solda pequena desas que usam os serralheiros, mesmo usando eletrodos finos de 3,25. Agora se usar elétrodo grosso de 4 ou 5mm e uma máquina grande.


E com um pouco de experiência você descobre que o céu é o limite e em vez de um ferro de construção na ponta da faca você podo soldar três ou até quatro (nunca tente soldar mais do que quatro).


Logico que meter eletrodo sem dó numa faca a chance de empenar é enorme, mas aí você a desempena na prensa e depois é só afiar com a lixadeira.
                Não precisa cobrir a ponta da faca com eletrodo é só soldar com ela deitada e deixar o ferro de construção aparecendo no final, por que na hora de chanfrar a faca você acaba desgastando o ferro de construção e sobra somente os três ou quatro milímetros da solda dura nas fases e o miolo com um aço mais mole o CA 50 que é aço do ferro de construção (por sinal o comumente chamado ferro de construção não é ferro e sim aço CA 50).


Com esse processo você vai demorar vários meses para precisar encher de novo e ficam muito boas.


domingo, 21 de maio de 2017

Mini lavadora de plásticos reciclados

A um tempo atrás visitando uma empresa que recicla vários tipos de materiais em São Bernardo do Campo. O proprietário me apontou o grande problema que muitas empresas passam para achar materiais a preços convidativos para botar nas suas linhas de moagem. Ele me disse que a preços baixos só encontrava pequenas quantidades, que não valia a pena ligar uma linha de moagem para processar quinhentos ou mil quilos, nessas condições o preço de venda não pagava a troca de água e limpeza da linha. O meu caminhão foi feito para transportar no mínimo dez mil quilos, sair só para carregar mil também não compensa. Se eu tivesse uma linha pequena, que usasse dois ou três funcionários. Em que o setup de troca de material fosse rápido e barato compensava mais que ter essa linha parada. Eu trocava o caminhão por uma camionete, saia comprando a preços menores e provavelmente venderia mais caro por ser em menor quantidade.

Existem milhares de empresas pequenas que injetam ou sopram peças como cabides, baldes e bacias, brinquedos, etc. E muitas delas usam nas suas produções material reciclado para diminuir custos. O problema é que a qualidade do material reciclado é muito variável e costuma gerar muitos problemas nas produções de tais empresas.

Estes empresários não querem fazer eles mesmos a reciclagem dos plásticos que eles precisam por achar um serviço muito sujo e complicado. Mas se eles comprarem uma pequena linha de moagem e instalarem em algum cantinho da fábrica ou em algum terreno próximo. Eles não teriam que conviver com os problemas e a sujeira dos recicladores. Simplesmente comprariam das centenas de depósitos que existem nas grandes cidades os plásticos que servem para fabricar os produtos deles e os reciclariam. E para fazer isso precisam de uma pequena linha de reciclagem

Foi aí que surgiu a ideia de projetar uma MÍNI LAVADORA DE PLÁSTICOS RECICLADOS

·        A linha não ultrapassaria os 30CV;
·        Moeria vários tipos de aparas e filmes;
·        Trabalharia com no máximo 1500 litros de água;
·        Precisaria de poucos funcionários (2 ou 3);
·        Teria baixíssima manutenção.
·        Caberia em um espaço bem reduzido. Já que a linha tem um comprimento menor que 5m.

Toda lavadora precisa de um moinho, tem que ser um moinho versátil que moa diversos tipos de plásticos, aparas e galhos e que também moa as borras que injetoras, sopradoras e extrusoras costumam gerar quando são ligadas.


DADOS TÉCNICOS:
Motor trifásico 10HP, 220/380V (item não incluído no preço);
03 lâminas rotativas ajustáveis (aço SAE UND temperadas e revenidas) comprimento de 300mm;
02 lâminas fixas ajustáveis (aço SAE UND temperadas e revenidas) comprimento de 300mm. Com possibilidade de refrigeração na faca de espera;
Caixa reforçada toda em chapa ¾ e 11/2 para poder triturar borra de PEAD, PEBD E PVC;
Mancais usinados;
03 peneiras com diâmetro de furos definidos pelo cliente;
Bocal de alimentação medindo 320mm x 252mm;

Produção 100 - 250 Kg/hora.


quinta-feira, 11 de maio de 2017

PROCESSO DE RECICLAGEM DE REFUGOS DE LAJES

Os fabricantes de lajes costumam se deparar com um problema. O que fazer com os refugos que são gerados no processo de produção? Uma solução é reciclar estes detritos e utilizá-los para confeccionar blocos de concreto. Para isso os pedaços de lajes têm que ser triturados em um moinho de mandíbulas. Então surge um outro problema, as lajes são confeccionadas com uma armação interna de ferro para dar resistência, o que impede a regulagem do fechamento dos mordentes a uma distância muito próxima do diâmetro dos ferros, pois isso os danificaria, sem contar que quando se fecham muito as mandíbulas do moinho a produção cai significativamente. A solução é utilizar mais um moinho, agora um de martelos que remoera os pedaços de concreto até a granulometria adequada.

Os pedaços de lajes são colocados em um moinho de mandíbulas onde são triturados, separando o concreto dos ferros de construção, e esse material sai do moinho com uma granulometria máxima de 30mm. Também nessa etapa são moídos blocos com defeito.


O material é despejado numa esteira que se acopla a outra em um ângulo de 90°. O motivo de ter duas esteiras interligadas é para separar os feros do concreto.


A segunda esteira conta com um ima para prender algum ferro que por ventura tenha passado despercebido, e também conduz o material até o moinho de martelos que o triturara novamente chegando a uma granulometria máxima de 7mm, que é a ideal para fazer blocos de concreto.


Os martelos e as peneiras devem de ser trocados de tempos em tempos quando ficam muito gastos.


A peneira superior sempre gasta menos.


quarta-feira, 10 de maio de 2017

AGLUTINADOR NÃO É SECADORA NEM MOINHO


É muito comum encontrar nas recicladoras, aglutinadores fazendo o serviço de secadoras. É que materiais úmidos saem enrugados ou meio porosos prejudicando a qualidade do material acabado. Ocorre que quando o material entra úmido na rosca da extrusora a umidade vira vapor e depois gás, misturando-se com o material que está sendo extrudado. Então, são utilizados aglutinadores para secar o material, esquentando-o.
Vários recicladores juram de pé junto que é impossível extrudar sem passar o material num aglutinador. Mas isso não é verdade, existem formas melhores de secar os plásticos.
 Extrudei vários tipos de materiais sem precisar utilizar aglutinadores, e como o nome o diz, aglutinadores são para aglutinar, não secar ou moer.

 MAS O QUE É AGLUTINAR?

O filme de baixa depois de picotado, se colocado diretamente na extrusora, por ser muito leve não desce no funil da mesma, e a todo tempo, se faz necessário ter alguém socando para o material descer. Por isso foi inventado o aglutinador, que como o nome diz, aglutina o filme dando maior densidade.


Os filmes, no processo de fabricação, quando passam pelo balão são esticados e quando são reaquecidos se contraem.


É lógico que esse método já foi superado, e atualmente as grandes empresas usam alimentação forçada, que é uma rosca empurrando o material em direção à rosca da extrusora. Tornando o processo bem mais econômico, pois, o consumo de energia dos aglutinadores é muito grande e sua produção pequena.


Bem, para os descrentes segue a foto de uma linha de lavagem de PP e PE na qual trabalhei quase quatro anos, e nunca tive que passar o material lavado em aglutinadores.


A secadora e o moinho gastam muito menos energia que um aglutinador, e tem a vantagem de ser um processo contínuo e não por bateladas como no aglutinador, o motor da secadora da foto é de 15CV e do moinho é de 20CV totalizando 35 CV.

Para fazer o mesmo serviço com um aglutinador seria necessário um motor de 60CV no mínimo, que gastaria muito mais energia, sem contar que o aglutinador trabalha em regime de batelada, consumindo uma energia enorme quando começa seu ciclo e entra em carga.

O moinho da foto serve para terminar a secagem, já que ele se esquenta pelo atrito do corte do material; Sendo alimentado de forma contínua não dá trancos, e gasta sempre a mesma energia (sem oscilações). Eram necessários somente dois operários e a produção era bem grande.

Nessa linha costumávamos moer caixas de cerveja Brahma vermelhas e amarelas (como mostra o pó embaixo da secadora e no visor do cilo) e misturávamos com outros tipos de PEAD de sopro e injeção. Também passávamos vários tipos de PP na mesma linha e posteriormente guardávamos em “BEGs” que eram convertidos em “pellet”, numa extrusora de 120 mm.

É lógico que, se o material a ser moído for de espessura muito fina como garrafas, e não for misturado com materiais de espessura maior, a secagem será ineficiente tornando-se necessário o aumento da quantidade de secadoras, ou que se insufle ar para melhorar a secagem.

O polietileno e o polipropileno não são higroscópicos como PET e náilon, quer dizer, eles não absorvem umidade da atmosfera por isso se secados devidamente não precisam ser esquentados novamente para sua extrusão.

Moral da história: “Seque seus produtos devidamente na sua lavadora, e não precisará de aglutinadores para esquentá-los antes de extrudar”. Poderá processá-los à temperatura ambiente mesmo. Lembre-se que o polietileno e o polipropileno virgem costumam ser vendidos em sacos de 25 kg e não vem com a indicação: “Aqueça antes de usar”. E se o motivo for misturar diferentes plásticos, isso pode ser feito na lavadora mesmo, ou em um misturador de ração que usa um motor de 2CV.


TAMBÉM OS AGLUTINADORES NÃO SÃO BONS MOINHOS.

É comum em recicladoras, sobretudo de tubos de PVC, o uso de aglutinadores fazendo o papel de moinhos, contudo a produtividade de um aglutinador nessa função é muito reduzida comparada a um moinho. Há os que usam forrageiras para moer PVC, o que constitui algo ainda pior.


TUBOS E MANGUEIRAS

Como fabricar mangueiras com material reciclado
Um dos maiores problemas dos recicladores é achar produtos que agreguem valor, que os tirem da mesmice de somente moer, lavar, e no máximo granular.

Uma das soluções é a fabricação de mangueiras de PEBD que são muito utilizadas em projetos de irrigação. Para começar precisamos fabricar uma linha de moagem de PEBD como mostra a figura 3.17.


O material já granulado junto com o pigmento é colocado no funil da extrusora da linha de fabricação de mangueiras, como mostra a figura 6.34.
                                                            Figura 6.34

O material sai do cabeçote e entra no calibre de entrada da câmara de vácuo. Este calibre e muito importante já que é nele o primeiro contato do plástico com a água de resfriamento e se este primeiro contato não for uniforme criara marcas na mangueira.Na camara de vácuo a mangueira é resfriada por meio de bicos que jogam água em forma de “spray”.O vácuo serve para que a mangueira se resfrie mantendo a forma circular. Existe um registro na câmara de vácuo para regular a intensidade do vácuo deixando entrar um pouco de ar. Se o vácuo for muito grande, a mangueira é retida na câmara e não anda, e se este for pequeno demais a mangueira se resfriará ovalada. Figura 6.35.


Figura 6.35

Existe outro processo que consiste em insuflar ar dentro do cabeçote da extrusora, enquanto um pino rosqueado no cabeçote faz a função de guia para arredondar a mangueira como mostra a figura 6.36. Neste processo não é utilizada a câmara de vácuo, mas o acabamento na superfície da mangueira é muito inferior ao processo anterior, por isso o mesmo vem sendo abandonado.


  Figura 6.36

Depois da câmara de vácuo, segue a câmara de resfriamento. Esta costuma ser cheia de bicos que esguicham água na mangueira para terminar de resfriá-la.A câmara de resfriamento pode ser uma banheira, ficando a mangueira submersa dentro da água. Este método é bastante eficiente, mas só dá certo com mangueiras de pequeno diâmetro.Para mangueiras com diâmetro acima de 1”, a força de empuxo da água na mangueira tende a torná-las ovais e com diâmetros maiores; Fica muito difícil para submergir a mangueira, esta tende a flutuar, só se resfria uma pequena parte da sua superfície, e, mesmo saindo redonda da câmara de vácuo, ela se tornará oval.A mangueira depois de resfriada passa pelo puxador, como o nome já diz, ele serve para puxá-la. Consiste em duas correias que pressionam a mangueira aumentando o atrito desta com as mesmas, fazendo com que a mesma saia do outro lado.O puxador também serve para acertar a espessura final da mangueira, pois, caso ele gire mais depressa, a espessura da mangueira no final do parison acabará ficando menor; E, se ele andar mais devagar a espessura aumentará.

PUXADOR
     Figura 6.37

O puxador também pode ser feito com pneus de lambreta, não é o melhor método, mas funciona. A figura 6.38 mostra um puxador feito com pneus.
Figura 6.38

Depois do puxador, a chama de um maçarico faz a flambagem na mangueira para que a tinta do gravador marque o logotipo da firma e sua metragem. Por último vem o ENROLADOR, que possui regulagem de diâmetro para os diferentes tipos de mangueiras, como mostra a figura 6.39.

   Figura 6.39

A seguir vou relacionar os principais defeitos que costumam aparecer na fabricação de mangueira e suas prováveis soluções.Marcas de água:Essas marcas acontecem por que gotas de água se depositam na superfície da mangueira quando esta ainda está muito quente. A gota de água resfriará uma pequena área da superfície que acabará se contraindo mais que o restante da superfície da mangueira formando uma pequena marca no lugar.A solução do problema é regular as águas de resfriamento, de tal forma que quando a mangueira passe não deixe formar gotas de água na superfície da mesma.Por isso é importante que na câmara de vácuo a água de resfriamento seja pulverizada em forma de “spray” (névoa fina) para não criar marcas nas mangueiras.É comum colocar mangueiras jogando água na mangueira na entrada da câmara de vácuo, e este processo freqüentemente cria marcas na superfície como mostra o desenho figura 6.40.


Figura 6.40

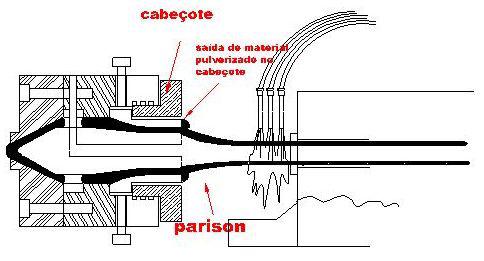
Riscos longitudinais:Quando no cabeçote junta-se sujeira, esta fica marcando a mangueira no sentido longitudinal. A solução é limpar a saída do mesmo com um pedaço de latão ou cobre para não arranhá-lo.Formação de “saia” com material pulverizado no cabeçote:O material está saindo muito quente do cabeçote ou está muito aquecido, então o mesmo começa a se degradar, formando uma pequena “saia” de material (este fica poroso granuloso). E preciso diminuir um pouco a temperatura.

Figura 6.41

Espessura irregular: Quando a mangueira começa a sair do cabeçote, o operador deve observar se esta tende curvar-se para um dos lados, ou permanece reta. Caso esteja saindo curvada, deve-se proceder à regulagem dos quatro parafusos do cabeçote, até conseguir que a mesma saia reta. Fazendo isto, podemos diminuir bem o tempo de acerto da espessura da mesma e, conseqüentemente o trabalho envolvido em tal processo. É necessário lembrar que, quando se aperta um parafuso de regulagem, o que está no sentido oposto deve ter sido afrouxado antes para no marcar a matriz como mostra a figura 6.42.O motivo de a mangueira sair curvada do cabeçote e que, como não está bem regulada a matriz em relação ao torpedo, a vazão de material é maior de um lado da mesma; O outro lado, tendo uma espessura menor, resfria mais rápido, contraindo a mangueira nesse sentido; Sem contar que naturalmente o material vai andar mais rápido onde tiver uma maior saída.


   Figura 6.42

Para se acertar a espessura da mangueira, deve-se primeiro apertar com a ponta dos dedos no parison, de forma a criar uma pequena marca na superfície da mangueira, como mostra a figura 6.43.


Figura 6.43

Depois, acompanha-se esta marca, até que a mesma chegue à saída do puxador, onde é cortada uma pequena amostra, na qual se mede a espessura da mangueira nos quatro lados, conforme mostra a figura 6.44.

Figura 6.44

A marca que é feita na mangueira serve para indicar em qual dos quatro parafusos de regulagem temos que mexer. Sem ela não saberemos precisar em que lugar do cabeçote a regulagem está errada, e não teremos condições de fazer o acerto da espessura da mangueira. É necessário cortar uma das extremidades da amostra bem próxima à marca, para podermos definir o sentido de produção da amostra; Isto se faz necessário porque, se invertermos o sentido de fabricação da amostra, regularemos o lado direito do cabeçote, quando deveríamos regular o esquerdo ou vice-versa.Como fabricar tubos com material recicladoO processo de fabricação de tubos é muito parecido com o de mangueiras, por isso não entraremos em detalhes. Uma das diferenças mais importantes e o uso de câmara de vácuo menor, se comparado com as mangueiras, visto que a rigidez do material faz com que o produto mantenha a forma com mais facilidade não precisando um resfriamento tão prolongado. A câmara de vácuo costuma ser diferente também no formato, trocando os bicos de aspersão por um tubo furado facilitando muito a manutenção, já que é freqüente o entupimento dos bicos de aspersão e com eles entupidos ou mal regulados criam-se marcas no material. Câmara de Calibração - “Banheira” – Sistema de refrigeraçãoO tubo de PVC, já extrudado, segue para uma câmara de refrigeração, chamada banheira, e é refrigerado por água que é bombeada para esta câmara com pressão negativa através de bomba de vácuo para calibração do diâmetro externo do tubo utilizando-se dispositivos mostrados na figura 6.45 e 6.46.


     Figura 6.45

Figura 6.46

Figura 6.47

Depois que o tubo é litografado, é cortado na medida padrão, e é feita uma bolsa em uma das extremidades.

Os tubos, bem como as mangueiras, precisam ter um controle dimensional visto que ambos costumam ser acoplados a conexões.


As mangueiras de PVC não precisam de câmara de vácuo.


terça-feira, 9 de maio de 2017

FABRICAÇÃO DE FILME

O crescimento dos pequenos recicladores sempre é algo muito complicado. É que a falta de informação, de recursos, de pessoas qualificadas entre outros, e muito grande, então quando um deles consegue driblar todas estas dificuldades e crescer, merece toda a admiração.
Para mim, que projeto maquinas, doe nos olhos ver a quantidade de gambiaras que os pequenos são obrigados a fazer para poder concretizar seus projetos, mas aprendi que quase sempre é a única forma de crescimento para muitos empresário. No brasil os incentivos que o governo e os bancos oferecem são irrisórios. Por isso os que tem poucos recursos só consegue comprar equipamentos meio sucateados ou feitos em oficinas pequenas e sem grande qualidade.
Vou mostrar a fabricação de sacolas de filme de PEBD feitas em uma dessas empresas que aos trancos e barrancos está se saindo muito bem e conseguindo por seus produtos no mercado. É um exemplo de que é possível fabricar no Brasil, apesar de toda a crise que assola o pais, e que sempre existem nichos de mercado que os pequenos empresários podem conquistar.

  • Painel - Com vários instrumentos sem funcionar.

·    

  • Redutor – com uma só correia, fazendo com que a rosca patine quando está um pouco fria.


  • Extrusora – sem carenagem no canhão fazendo com que perca rapidamente calor par o meio ambiente gastando mais energia.


  • Cabeçote – faltando uma das mangueiras que insuflam ar.


Mas mesmo com uma serie de falias ela produz um filme que pode ser comercializado sem dificuldades. No filme a seguir mostro como é feita a partida da máquina.


Soluções inteligentes.


Estoque de bobinas prontas. Da para se fazer várias cores de produtos com material totalmente reciclado.